Artykuł sponsorowany
Jak własne laboratorium stabilizuje parametry kolejnych partii filtrów HEPA
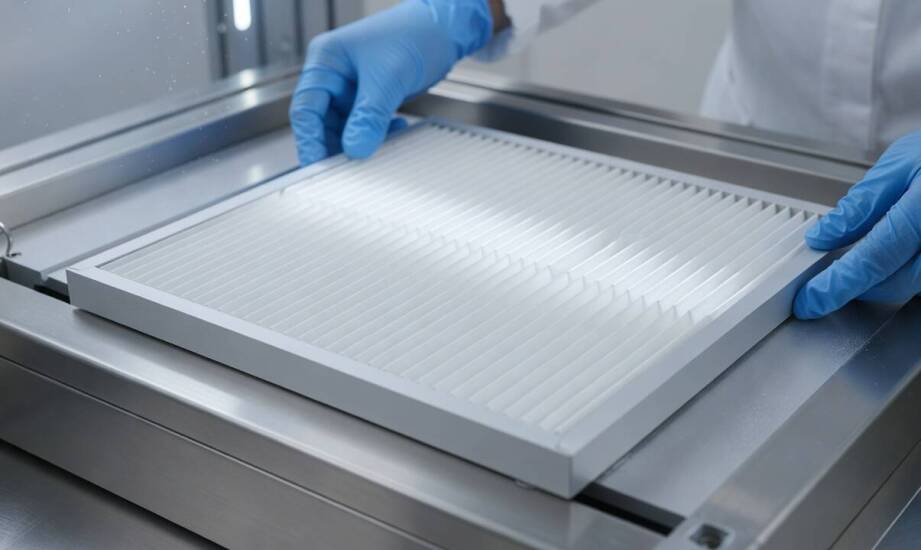
W zamówieniach B2B na elementy oczyszczające powietrze identyczna specyfikacja techniczna na papierze nie zawsze przekłada się na identyczne parametry pracy kolejnych partii dostarczanych do linii produkcyjnej lub docelowej instalacji. Różnice w partiach medium filtracyjnego, gęstości plisowania czy jakości wylewanych uszczelnień potrafią powodować zauważalne odchylenia w skuteczności wychwytywania zanieczyszczeń oraz oporze przepływu. Taka sytuacja występuje nawet przy rygorystycznym zachowaniu tej samej nominalnej klasy produktu według obowiązujących wytycznych technicznych. Dla inżynierów utrzymania ruchu oraz projektantów zaawansowanych układów HVAC brak fizycznej powtarzalności oznacza poważne trudności w kalibracji systemów wentylacyjnych i ryzyko nieplanowanych przestojów. Stabilność całego procesu wytwarzania wymaga zatem skrupulatnej kontroli laboratoryjnej poszczególnych komponentów jeszcze przed opuszczeniem zakładu.
Parametry laboratoryjne weryfikowane między seriami
Monitorowanie powtarzalności wymaga zestawienia konkretnych wartości mierzonych podczas produkcji z historią poprzednich zleceń. Podstawowym wskaźnikiem pozostaje skuteczność integralna oraz lokalna przy wielkości cząstek najbardziej penetrujących, określana powszechnie jako punkt MPPS. Norma odnosi ten konkretny zakres bezpośrednio do właściwości samego medium filtracyjnego, co dla popularnych materiałów wykonanych z mikrowłókna szklanego oznacza zazwyczaj przedział od 0,12 do 0,25 µm. Wytyczne określają jasne minima dla poszczególnych klas, wymagając dla wariantu H13 wartości integralnej na poziomie co najmniej 99,95 % oraz lokalnej wynoszącej 99,75 %. Odpowiednio dla wyższej klasy H14 skuteczność ta osiąga 99,995 % oraz 99,975 %. Drugim kluczowym czynnikiem fizycznym jest opór przepływu mierzony przy nominalnym strumieniu powietrza, który bezpośrednio obciąża cały układ tłoczący maszyn. Jego przewidywalność w kolejnych dostawach decyduje o stabilnym zużyciu energii elektrycznej przez wentylatory i zabezpiecza falowniki przed przeciążeniem. Trzecim etapem oceny jest test przecieku lokalnego realizowany metodą skanowania całej powierzchni. Taka procedura pozwala zidentyfikować ewentualne mikrouszkodzenia delikatnego materiału lub ukryte wady poliuretanowych uszczelnień, które pozostają niewykrywalne w pomiarach uśrednionych. Dokładne porównanie tych trzech wartości pozwala specjalistom wychwycić systematyczne dryfty procesu maszynowego przed wysłaniem towaru do klienta. Odpowiedzialny producent filtrów wysoko skutecznych na bieżąco analizuje takie bazy danych w celu optymalizacji swoich maszyn do plisowania.
Kwalifikacja partii i raportowanie spójności
Pojedynczy test losowo wybranego egzemplarza nie odzwierciedla w pełni właściwości całego zlecenia, ponieważ nie uwzględnia naturalnej zmienności właściwej dla tolerancji surowców. Kwalifikacja wyrobu w najbardziej rygorystycznych zastosowaniach opiera się na badaniu reprezentatywnej próbki z danej serii lub na praktyce stuprocentowego testowania wyprodukowanych sztuk, co często stanowi przedmiot indywidualnych ustaleń między zamawiającym a dostawcą. Analiza statystyczna odchyleń początkowego spadku ciśnienia daje technologom pełen obraz stabilności operacyjnej. W zakładach objętych systemem zarządzania jakością zgodnym z normą ISO 9001:2015 cały cykl weryfikacji pozostaje ustandaryzowany i wymaga odpowiedniego dokumentowania. Właściwie poprowadzone pomiary laboratoryjne każdego komponentu potwierdzają wysokie kompetencje wytwórcy w zakresie utrzymywania parametrów w wąskich widełkach. Firma EUFILTER, jako zlokalizowany w Warszawie zakład funkcjonujący na rynku od 1991 roku, utrzymuje własne zaawansowane zaplecze badawcze. Pozwala to inżynierom na weryfikację właściwości poszczególnych modułów bezpośrednio w miejscu ich wytwarzania i bieżące wystawianie imiennych protokołów dla ocenianych elementów. Wdrożenie takiego cyklu oceny wewnątrz fabryki znacząco minimalizuje ryzyko dostarczenia na plac budowy materiałów o skrajnie odmiennych charakterystykach.
Zapewnienie identycznych właściwości fizycznych w cyklicznych dostawach bezpośrednio ułatwia pracę inżynierom zatrudnionym w sektorze OEM. Otrzymanie gwarantowanego oporu startowego przekłada się na mniejszą liczbę korekt ustawień automatyki podczas próbnego rozruchu central wentylacyjno-klimatyzacyjnych. Równie istotny staje się bezproblemowy odbiór gotowych instalacji w rygorystycznych obiektach farmaceutycznych, salach operacyjnych czy laboratoriach o podwyższonej klasie czystości. Inspektorzy walidujący tego typu przestrzenie wymagają perfekcyjnej spójności dokumentacji wszystkich materiałów eksploatacyjnych. Ostateczną wartością prawidłowo zarządzanego laboratorium nie jest ustanawianie jednorazowych, rekordowych barier zatrzymywania pyłów dla pojedynczej próbki. Prawdziwą miarą rzetelności pozostaje zagwarantowanie użytkownikom końcowym absolutnej powtarzalności przy każdym kolejnym zamówieniu.
Kategorie artykułów
Polecane artykuły

Dlaczego naprawa szyby czołowej jest bardziej ekonomiczna niż jej wymiana?
Naprawa szyby czołowej to proces, który przynosi wiele korzyści zarówno finansowych, jak i praktycznych. Warto zwrócić uwagę na szybkość realizacji, gdyż naprawa zazwyczaj trwa krócej niż wymiana, co pozwala zaoszczędzić czas. Koszt takiej usługi jest również niższy od wymiany, co czyni ją bardziej

Kluczowe umiejętności oceniane w psychotestach dla motorniczych
Psychotesty dla motorniczych mają na celu ocenę zdolności do prowadzenia pojazdów, co dotyczy bezpieczeństwa na drogach oraz spełniania wymogów prawnych. Badania licencyjne pracowników ochrony obejmują ocenę potencjalnych trudności emocjonalnych i behawioralnych, które mogą wpływać na umiejętność pr